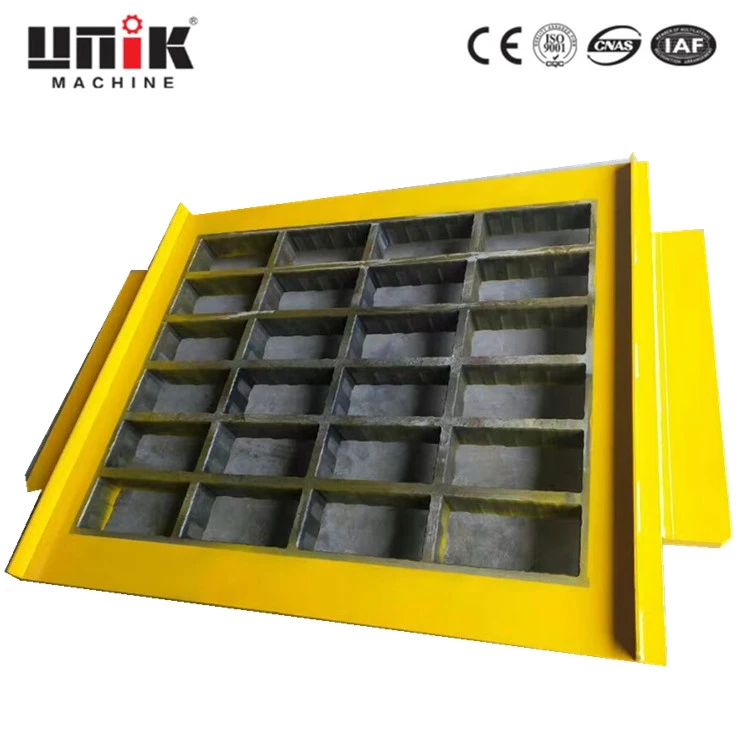
Как уменьшить сопротивление выдавливанию формы для бетонных блоков
Устойчивость к выемке из формы является важным фактором при производстве бетонных блоков. Если блок не выходит плавно из формы, производственный цикл может замедлиться, края изделия могут быть повреждены, а форма может подвергнуться дополнительному износу.
Для снижения сопротивления извлечению из формы требуется нечто большее, чем простое применение дополнительного разделительного состава. Состояние поверхности формы, геометрия полости, свойства бетонной смеси, выравнивание машины и рабочие параметры – все это влияет на процесс выпуска.
В этой статье объясняются практические способы повышения эффективности извлечения из формы и поддержания постоянного качества бетонных блоков.
1. Содержите полость формы в чистоте.
Остатки бетона могут постепенно накапливаться на внутренних поверхностях формы. После затвердевания эти отложения могут создавать шероховатые участки или мешать зазору между компонентами формы.
Чистая форма обеспечивает более равномерную формовочную поверхность и помогает уменьшить ненужное трение.
После каждой производственной смены удаляйте отложения бетона с помощью подходящих чистящих средств. Избегайте методов, которые могут повредить закаленные стальные поверхности или изменить размеры формы.
При стойких отложениях используйте утвержденный метод очистки, рекомендованный производителем формы. Регулярная очистка, как правило, проще и безопаснее, чем удаление толстых слоев затвердевшего бетона после длительного использования.
2. Поддерживайте гладкую и точную поверхность полости.
Состояние полости формы напрямую влияет на выпуск готовых блоков. Царапины, выбоины, изношенные края и неровности поверхности могут увеличить трение или оставить следы на бетоне.
Регулярно осматривайте полость, особенно в местах, подвергающихся неоднократному контакту с абразивными заполнителями.
Если рабочая поверхность ухудшилась, определите, подходят ли очистка, одобренная обработка поверхности или замена компонентов. Поверхности, обработанные с высокой точностью, не следует модифицировать, не понимая, как это повлияет на размеры полостей и зазоры.
UNIK Mold использует прецизионные процессы обработки для изготовления форм для бетонных изделий. Точная механическая обработка может помочь сохранить постоянную геометрию полости при условии, что форма правильно установлена и эксплуатируется.
3. Используйте подходящий разделительный агент.
Подходящий разделительный состав может помочь предотвратить прилипание бетона к поверхностям формы. Однако тип и количество должны соответствовать производственному процессу.
Равномерно нанесите разделительный состав в соответствии с инструкциями производителя. Чрезмерное нанесение не обязательно лучше и может оставить остатки, повлиять на внешний вид продукта или помешать последующим процессам отделки.
Для виброуплотненных бетонных блоков метод отделения может отличаться от метода, используемого для обычного монолитного бетона. Всегда выбирайте продукт, предназначенный для конкретного процесса формования.
Если прилипание продолжается, несмотря на правильное применение, выясните другие причины, а не многократно увеличивайте количество разделительного средства.
4. Проверьте консистенцию бетонной смеси.
Свойства бетона оказывают значительное влияние на распалубку.
Слишком сухая смесь может не сплотиться должным образом, что может привести к образованию слабых краев или неполных углов. Слишком влажная смесь может деформироваться при обращении или не сохранять форму после высвобождения.
Соответствующая консистенция зависит от конструкции блока, содержания цемента, класса заполнителя, уровня влажности и технологии машины.
Производители должны следовать контролируемой процедуре смешивания и следить за изменением влажности между партиями. Корректировки должны основываться на результатах испытаний и применимых спецификациях продукта, а не на произвольных изменениях.
Последовательная подготовка материала обеспечивает повторяемость заполнения, уплотнения и извлечения из формы.
5. Оптимизация параметров вибрации и нажатия
При виброуплотненном производстве вибрация и прессование способствуют распределению и уплотнению бетонной смеси внутри формы.
Неправильные настройки могут привести к неравномерному заполнению, неполному уплотнению или нестабильной плотности продукта. Эти дефекты могут затруднить извлечение из формы или увеличить риск повреждения во время выпуска.
Ознакомьтесь с рекомендуемыми производителем машины настройками для конкретной формы и продукта. Проверьте, стабильна ли вибрация и правильно ли движется прижимная головка.
Если проблема возникает после замены формы, проверьте совместимость размеров формы, настроек машины и конструкции изделия, прежде чем вносить дальнейшие корректировки.
Изменения следует тестировать систематически, чтобы улучшения в характеристиках разъединения не ставили под угрозу прочность блока или точность размеров.
6. Проверьте зазор формы и выравнивание машины.
Зазор между компонентами формы должен соответствовать конструкции формы и производственным требованиям.
Недостаточный или неравномерный зазор может стать причиной трения или механических помех. Чрезмерный зазор может привести к несоответствию размеров и видимым дефектам.
Проверьте выравнивание формы, точки крепления, особенности расположения и зазоры по утвержденным чертежам или спецификациям производителя.
Не изменяйте прецизионные зазоры путем шлифовки или резки без технического разрешения. При подозрении на износ или деформацию пройдите профессиональную оценку, прежде чем возвращать пресс-форму в эксплуатацию.
7. Проверка износа и деформации.
Со временем повторяющаяся вибрация, давление и абразивный контакт могут изменить геометрию формы. Деформация или изношенные компоненты могут помешать равномерному высвобождению изделий из формы.
Осмотрите форму на наличие изогнутых секций, поврежденных углов, неровных стенок полости и необычных признаков износа.
При необходимости сравните измеренные размеры с исходными чертежами. Если пресс-форма превысила допустимые пределы износа, ремонт или замена могут быть более экономичными, чем повторная регулировка машины.
Выбор подходящей стали и термической обработки во время производства также помогает повысить устойчивость к износу. Правильная спецификация зависит от конструкции пресс-формы, абразивности заполнителя, частоты производства и условий эксплуатации.
8. Установите повторяемую процедуру извлечения из формы
Последовательный рабочий процесс уменьшает неизбежные различия между производственными циклами.
Операторы должны следовать рекомендуемой последовательности наполнения, вибрации, нажатия и отпускания. Они также должны отслеживать изменения времени цикла, внешнего вида блоков, а также силы или поведения, связанных с извлечением из формы.
Когда сопротивление внезапно возрастает, остановитесь и исследуйте, вместо того, чтобы принуждать пресс-форму или продолжать работать в ненормальных условиях.
Журнал технического обслуживания может помочь выявить повторяющиеся проблемы, такие как прилипание после длительного производства, дефекты, связанные с определенными партиями смеси, или износ, сосредоточенный в определенных областях полостей.
Заключение
Снижение сопротивления извлечению из формы включает в себя сочетание ухода за формой, подходящих разделительных смазок, контролируемого смешивания бетона, правильных настроек машины и точного выравнивания формы.
Точно спроектированная форма для бетонных блоков может обеспечить плавное высвобождение и стабильное качество продукции, но ее производительность также зависит от правильного использования и обслуживания.
UNIK Mold предлагает пресс-формы для бетонных блоков, пустотелых блоков, брусчатки и других бетонных изделий. Производители, стремящиеся улучшить характеристики извлечения из формы, должны выбрать форму, совместимую с их оборудованием и производственными требованиями.
Изучите доступные продукты и варианты настройки на https://www.unikmould.com/.